

Choisissez un flan d'acier fraîchement cisaillé sur une pile et le problème apparaît en deux secondes. Une bavure sur le bord inférieur accroche le gant, la paume glisse sur une pellicule d'huile et la main se tord. C'est cette combinaison d'un bord tranchant, d'une faible adhérence et d'une coupe ample qui envoie les fabricants à la salle de premiers soins, et non le bord tranchant en lui-même.
La réponse courte d'abord : pour la plupart des travaux de fabrication de métaux, standardisez la protection contre les coupures ANSI A4 à A6 avec un revêtement de paume en nitrile ou en Unité centrale, un ajustement serré et un brassard qui couvre le poignet. A2 et A3 suffisent pour les bancs d’inspection et l’assemblage léger. A7 et A8 appartiennent à la manipulation de ferraille et aux travaux de cisaillement lourds, où les mains rencontrent les bords bruts tout au long du travail. L’achat d’un seul niveau pour toute la plante est l’erreur la plus courante et la plus coûteuse en matière de protection des mains.
Où se produisent réellement les coupes dans la fabrication métallique
Les spécifications des gants sont généralement rédigées à partir d’un catalogue. Ils résistent mieux lorsqu’ils sont écrits depuis le sol. Dans le travail de la tôlerie, les blessures se concentrent autour de trois moments : retirer une pièce d'une pile, attraper une pièce qui glisse et atteindre une poubelle. Chacun nécessite un équilibre différent entre niveau de coupe, adhérence et couverture.
| Tâche | Danger principal | Niveau de coupe de départ | Souvent négligé |
|---|---|---|---|
| Manipulation des feuilles et des flans | Bords ébavurés, extrémités de bobine pointues | A4 à A5 | Adhérence sur feuille grasse, couverture poignet |
| Ébavurage et meulage | Contact abrasif, fines chaudes | A3 à A5 | Indice d'abrasion, résistance à la chaleur |
| Travaux de presse plieuse et de cisaille | Contact de bord soudain, pincement | A5 à A6 | Protection contre les impacts du dos de la main |
| Bacs à chutes et ferraille | Bords irréguliers et imprévisibles | A6 à A8 | Résistance à la perforation, couverture de l'avant-bras |
| Inspection et assemblage de lumière | Contact mineur avec les bords | A2 à A3 | Dextérité, ajustement, sensibilité tactile |
Deux de ces lignes génèrent la majeure partie du coût. Monter un échelon au banc d’inspection n’achète rien et coûte de la dextérité. C'est en restant un niveau trop bas dans la gestion des déchets que proviennent les demandes d'indemnisation.
Lire les niveaux de coupure ANSI sans suracheter
ANSI/ISEA 105 évalue la résistance aux coupures de A1 à A9 à l'aide du test ISO 13997, dans lequel une lame arrondie traverse l'échantillon sous une charge croissante jusqu'à ce qu'elle coupe. Le résultat est enregistré en gramme-force : A4 fait environ 1 500 g, A5 environ 2 200 g, A6 environ 3 000 g, A7 environ 4 000 g et A8 près de 5 000 g. La norme EN 388:2016 exprime différemment le même résultat ISO 13997, en utilisant les lettres A à F, de sorte qu'un niveau D EN 388 se situe proche de ANSI A5.
Ce qui compte dans un atelier de fabrication, c'est la méthode de test, pas seulement le nombre. Les notes construites sur l'ancien test du coupé peuvent paraître impressionnantes sur de l'acier dur et ébarbé, puis échouer en service, car la lame du coupé s'émousse au fur et à mesure de son déplacement. Une lame qui s'émousse récompense les doublures plus douces. La méthode TDM maintient la cohérence de pointe, c'est pourquoi les responsables de la sécurité dans la métallurgie devraient demander le chiffre ISO 13997 sur la fiche technique plutôt que d'accepter un niveau global.
- A2 à A3 : contrôle, emballage (25%)
- A4 : manutention générale des feuilles (30%)
- A5 à A6 : travaux de tonte, de pressage (30%)
- A7 et plus : gestion des déchets (15 %)
Répartition illustrative des niveaux de coupe dans un atelier de fabrication mixte, basée sur des groupes de tâches typiques.
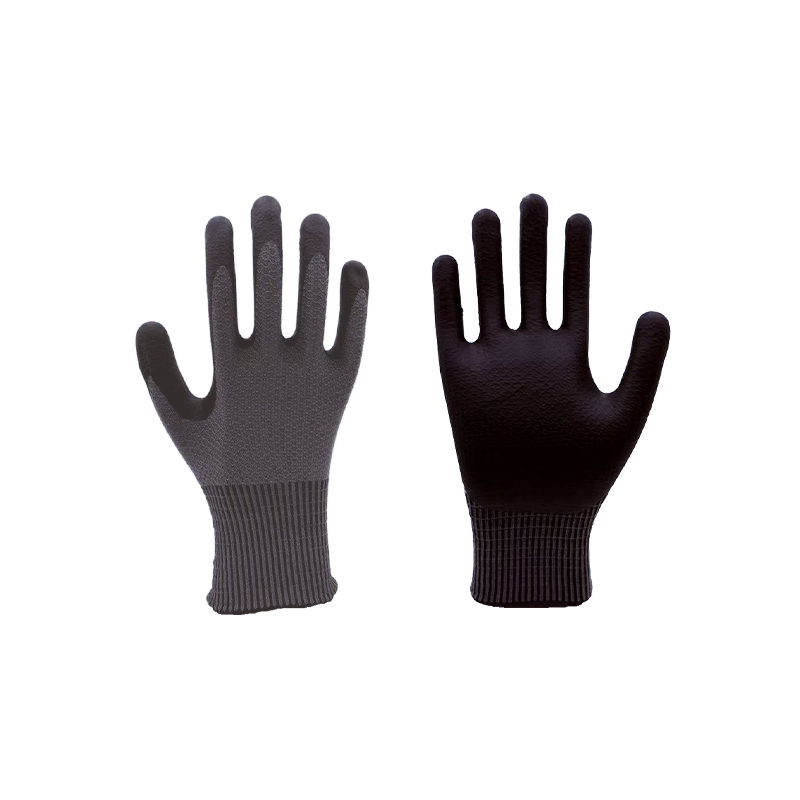
Un revêtement HPPE de calibre 13 classé ANSI A5 est la bête de somme pour la plupart des sols de fabrication : suffisamment de résistance aux coupures pour les bords cisaillés et l'ébavurage, suffisamment fin pour que les opérateurs le laissent en place au lieu de le retirer entre les travaux.
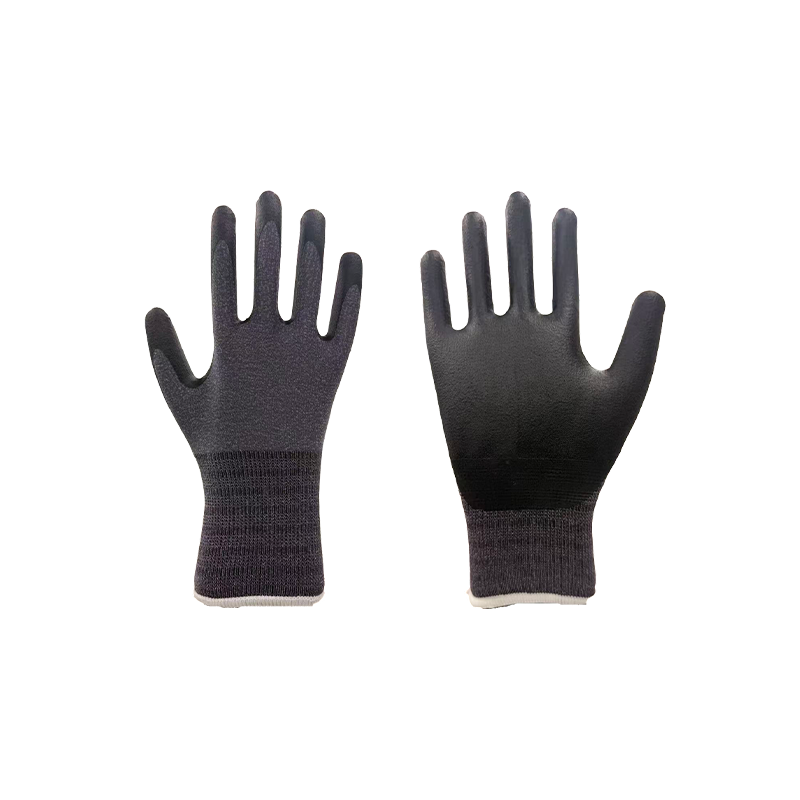
 Gants de sécurité résistants aux coupures, gris ANSI A5, calibre 13 Une doublure HPPE de calibre 13 classée ANSI A5 pour les tâches de fabrication ; sa construction fine peut convenir aux bords cisaillés et à l'ébavurage là où les travailleurs gardent des gants. Voir le produit →
Les fibres derrière la note de coupe
Le numéro sur la boîte provient du fil de doublure et de la façon dont il est tricoté. Quatre constructions couvrent presque tout ce qui est utilisé dans la métallurgie, et chacune présente un compromis qui apparaît sur le sol plutôt que sur la fiche technique.
Plages de coupe ANSI typiques obtenues par des constructions de revêtement courantes ; les performances réelles dépendent de la jauge, du rapport de mélange et de la densité de tricotage.
Le polyéthylène haute performance mélangé à de la fibre de verre est la voie la plus courante pour passer du format A4 au format A6. Il est léger, flexible et conserve sa cote une fois sec. Le para-aramide apporte une résistance à la chaleur et aux flammes, ce qui convient au support de soudage et à la manipulation de pièces chaudes, mais il offre moins de résistance aux coupures par unité de poids, il est donc généralement mélangé plutôt que utilisé seul. Les âmes en fil d'acier poussent les cotes vers A7 et A8 et continuent de fonctionner lorsque la doublure est humide ou huileuse, au détriment du poids, de la rigidité et d'une routine d'enfilage plus lente.
La jauge modifie également le résultat. Une doublure de calibre 18 est plus fine, plus froide et plus adroite qu'une doublure de calibre 13, mais le fil plus fin place moins de fibres résistantes aux coupures dans chaque centimètre carré, de sorte que le même mélange a souvent un niveau inférieur à 18 jauge. Si une spécification passe du calibre 13 au calibre 18 pour plus de confort, le niveau de coupe doit être revérifié plutôt que supposé.
Revêtements, adhérence et abrasion
La résistance aux coupures maintient le bord hors de la peau. Grip décide si le gant maintient la pièce ou tourne dessus. Les revêtements de paume font ce travail et supportent également la majeure partie de l’abrasion.
| Revêtement | Adhérence sur les pièces grasses | Résistance à l'abrasion | Flexibilité | Où ça correspond |
|---|---|---|---|---|
| PU | Passable à bon | Bien | Excellent | Pièces sèches à légèrement huilées, manipulation fine |
| Nitriles | Très bien | Très bien | Bien | Tôle huileuse, fabrication générale |
| Latex | Passable sur l'huile, bon lorsqu'il est mouillé | Bien | Très bien | Pièces sèches et tâches humides mixtes |
| Tricot non enduit | Pauvre | Faible | Meilleur | Bancs d'inspection, travaux à faible teneur en huile |
L'abrasion est classée séparément de la résistance aux coupures, sur une échelle de 1 à 6, de sorte qu'un gant peut supporter un niveau de coupure important tout en s'usant à travers la paume en une semaine d'ébavurage. Chaque fois que le meulage, l'ébavurage ou la manipulation de pièces moulées brutes font partie du travail, vérifiez l'indice d'abrasion à côté de l'indice de coupe au lieu de supposer que les deux bougent ensemble.
Là où le contact abrasif et les arêtes vives se rencontrent, une paume entièrement immergée et une base renforcée ajoutent de la vie au gant sans changer la doublure.
 Gants de travail abrasifs et résistants aux coupures entièrement immergés Pour un contact abrasif avec des bords tranchants, la paume entièrement immergée et la base renforcée sont présentées pour prolonger la durée de vie des gants avant les commandes groupées. Voir le produit →
Les matériaux de trempage ne sont pas interchangeables dans une gamme de produits, et le choix du nitrile, du latex ou du PU affecte l'adhérence sur sol mouillé, la douceur et le coût de différentes manières. Un examen plus approfondi des performances de chaque baisse vaut le temps de lecture avant la signature d’une commande groupée.
Risques d'impact et d'écrasement autour des presses plieuses et des cisailles
La résistance aux coupures ne dit rien sur l’impact. Une pièce peut rebondir sur une presse plieuse, une chute peut atterrir sur les articulations et un bélier peut se fermer sur les doigts. La protection du dos de la main est la solution, et elle est classée séparément. ANSI/ISEA 138 classe les gants d'impact du niveau 1 au niveau 3 en fonction de la force maximale transmise à travers la zone des articulations, le niveau 3 étant le plus protecteur à environ moins de 4 kN, contre moins de 9 kN pour le niveau 1.
La combinaison d'une doublure résistante aux coupures avec du TPR moulé sur le dos de la main couvre les deux risques dans un seul gant, ce qui est important sur les postes de presse plieuse et de cisaille où les opérateurs ne changeront pas de gants entre les tâches.
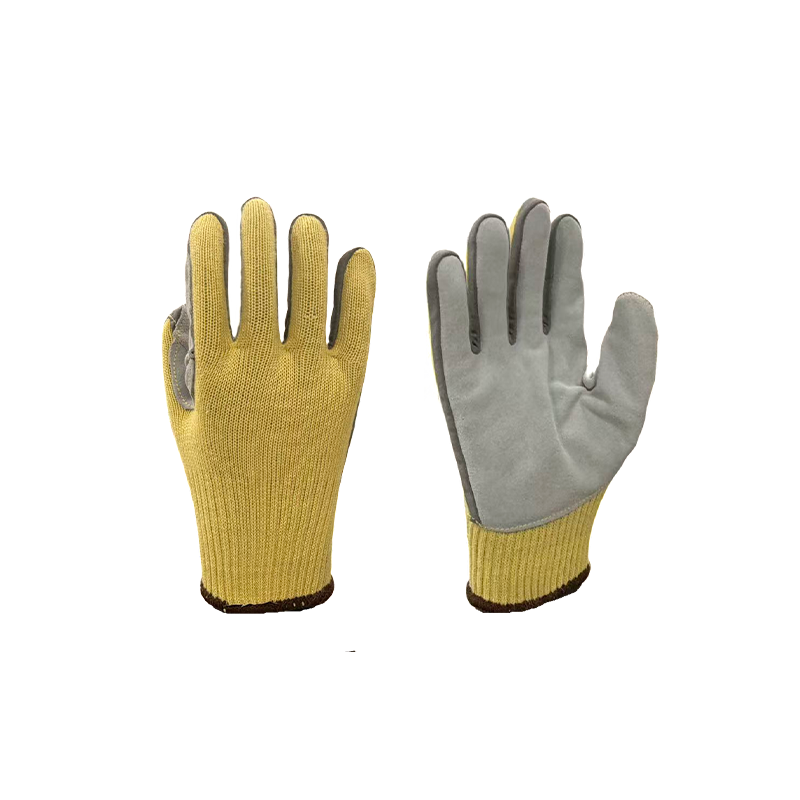
 Gants de sécurité A6 résistants aux coupures et absorbant les chocs en TPR Combine une doublure A6 résistante aux coupures avec une protection moulée du dos de la main en TPR, adaptée aux postes à risque d'impact où les opérateurs en gardent une paire. Voir le produit →
Le rembourrage d'impact réduit la flexibilité et ajoute de la chaleur, il appartient donc aux stations où l'impact est un réel danger plutôt qu'à chaque paire de l'usine.
L'ajustement, la taille et la longueur du brassard déterminent si la note est utilisée
Un gant avec le bon niveau de coupe et un mauvais ajustement ne protège personne, car il se détache.
- Les gants lâches s'accrochent aux bavures et sont arrachés de la main ; les gants serrés provoquent de la fatigue et sont coupés au poignet à la fin d'un quart de travail.
- Un poignet tricoté conserve la dextérité pour le travail sur banc. Un brassard plus long, d'environ 35 cm, convient aux contacts profonds avec de l'huile ou des produits chimiques et protège l'avant-bras.
- L'ourlet du poignet est un point d'accroche courant. Une bavure qui accroche l'ourlet fait pivoter tout le gant et expose la paume.
- L'usure du revêtement est le premier signe de remplacement. Une fois que le revêtement de la paume est usé, les performances de coupe chutent rapidement à mesure que la doublure bouloche.
- L’accumulation de chaleur est importante en été. La rotation de deux paires par opérateur et par quart de travail permet de garder les doublures sèches et les gants utilisés.
- Si les travailleurs enlèvent un gant pour ramasser une petite attache, c'est l'ajustement ou la dextérité qui est mauvais, et non le travailleur.
Une liste de contrôle d'approvisionnement pour les responsables de la sécurité
- Cartographiez chaque tâche en fonction de son danger réel : type de bord, huile, chaleur, impact, contact chimique.
- Définissez un niveau de coupe par groupe de tâches plutôt qu'un niveau pour l'ensemble de l'usine.
- Demandez le résultat ISO 13997 ou TDM en gramme-force ou en newtons, pas seulement la lettre ou le chiffre.
- Vérifiez les indices d’abrasion et d’adhérence ainsi que l’indice de coupe.
- Commandez deux tailles par équipe et effectuez un essai au sol de deux semaines avant l'achat en gros.
- Confirmez la longueur et le revêtement du brassard pour les stations huileuses, humides ou exposées à des produits chimiques.
- Comparez la fréquence de remplacement et le délai de livraison, et pas seulement le prix unitaire par douzaine.
- Renseignez-vous sur les dimensions, la marque et l'emballage personnalisés si vous envisagez de standardiser vos produits sur tous les sites.
La plupart des problèmes de spécifications sont moins coûteux à résoudre avant les premiers porte-conteneurs qu’après. Si votre liste de tâches comprend un mélange d'arêtes vives, de feuilles huileuses et de stations d'impact, il vaut la peine de tester d'abord les spécifications sur des échantillons réels. Envoyez votre liste de tâches et demandez un devis Ainsi, les niveaux de coupe, les revêtements et les longueurs de brassard peuvent être adaptés aux stations que vous utilisez réellement.
Foire aux questions
Les gants A5 sont-ils suffisants pour les travaux de presse plieuse ?
Généralement pour le risque de coupure, mais pas toujours pour le risque d'impact. Une station de presse plieuse nécessite souvent un niveau de coupe A5 ou A6 combiné à une protection contre les chocs ANSI/ISEA 138 sur le dos de la main.
Les gants résistants aux coupures arrêtent-ils également les perforations ?
Non, la résistance à la perforation est testée séparément. Un revêtement qui résiste à une lame coulissante peut toujours laisser passer une fine chute de coupe déchiquetée. Pour les bacs à ferraille, vérifiez les performances de perforation ainsi que le niveau de coupe.
Un type de gant peut-il couvrir un atelier de fabrication entier ?
Cela peut être spécifié de cette façon, mais le coût est la dextérité pour les tâches légères et la protection pour les tâches lourdes. Deux ou trois niveaux couvrant l’inspection, la manutention générale et les travaux de ferraille seront généralement moins chers dans l’ensemble.
À quelle fréquence les gants résistants aux coupures doivent-ils être remplacés ?
Lorsque le revêtement de la paume est usé, lorsque la doublure bouloche ou s'accroche, ou après un contact avec des produits chimiques qui dégradent les fibres. Les performances de coupe diminuent avec l'usure, donc un A5 usé n'est pas un A5.
Faire correspondre un niveau de coupe à chaque station, vérifier l'adhérence et l'abrasion à côté et confirmer l'ajustement sur un changement de vitesse réel couvre presque tous les modes de défaillance dans la fabrication métallique. Commencez par le danger, puis choisissez le gant, plutôt que l'inverse.