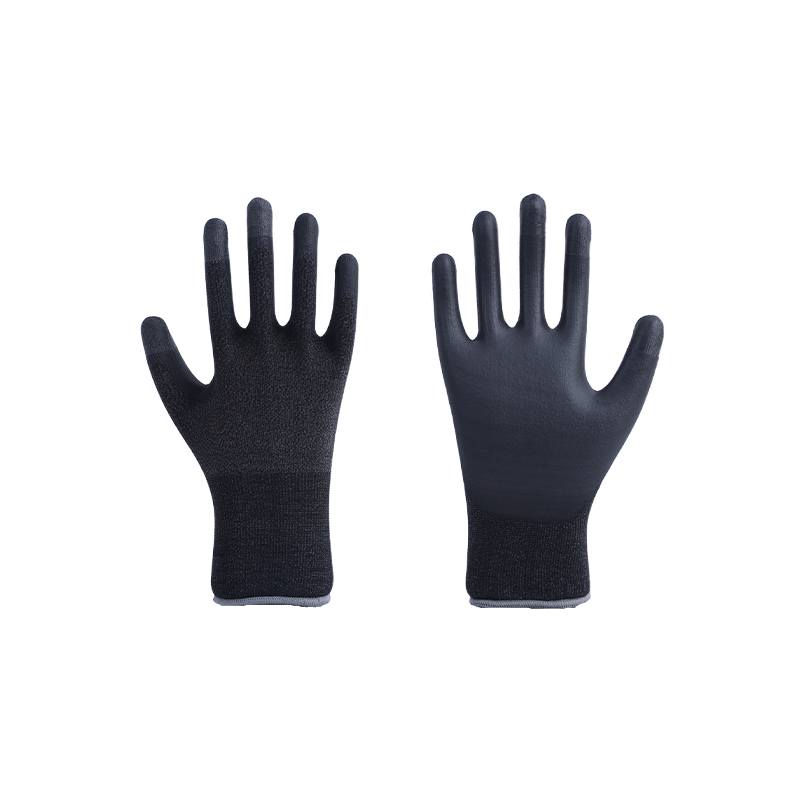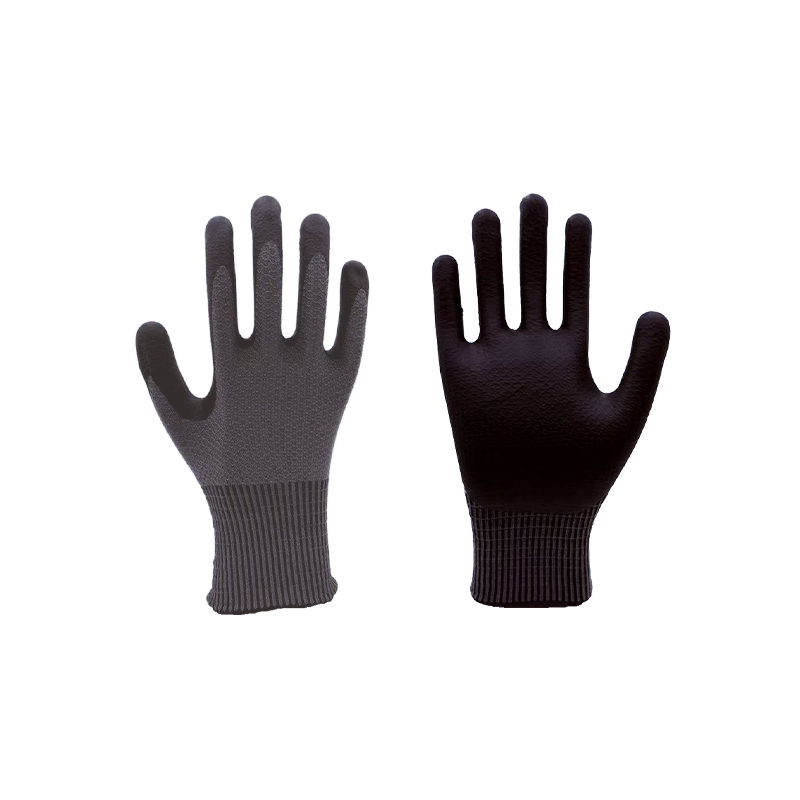


Deux paires de gants sont suspendues côte à côte sur le support. Une étiquette indique ANSI A5. L’autre montre EN 388 4X43D. Lequel offre la meilleure protection contre les coupures ? La réponse courte est que vous ne pouvez pas le savoir en comparant les numéros de niveau, car il n'existe pas de conversion directe entre ANSI/ISEA 105 et EN 388.
ANSI/ISEA 105 et EN 388 sont les deux normes de résistance aux coupures les plus couramment utilisées par les fournisseurs de gants dans le monde entier. Les acheteurs nord-américains suivent la norme ANSI/ISEA 105, tandis que les marchés européens et asiatiques s'appuient sur la norme EN 388. Les deux normes mesurent le même danger, mais elles le font avec des machines d'essai différentes, des actions de lame différentes et des échelles d'évaluation différentes. C'est pourquoi un gant peut porter à la fois une étiquette ANSI A5 et une marque EN 388 4X43D sans contradiction.
Le but pratique n’est pas de mémoriser des formules de conversion. Il s’agit de comprendre ce que signifie réellement chaque niveau, quel test l’a produit et comment utiliser ces informations dans une décision d’achat.
Pourquoi ANSI/ISEA 105 et EN 388 utilisent-ils des systèmes différents ?
ANSI/ISEA 105 est publié par l'International Safety Equipment Association et constitue la principale référence en matière de protection des mains en Amérique du Nord. La norme couvre la résistance aux coupures ainsi qu’un large éventail d’autres propriétés de protection des mains. Son test de coupe suit la norme ASTM F2992, qui mesure la force requise pour couper le matériau du gant avec une lame droite.
La norme EN 388 est une norme européenne harmonisée relative aux gants de protection contre les risques mécaniques, notamment l'abrasion, la coupure, la déchirure, la perforation et l'impact. Il est obligatoire pour les EPI vendus sur les marchés réglementés par l'UE et est également adopté par les acheteurs de gants en Asie, au Moyen-Orient, en Amérique du Sud et dans d'autres régions faisant référence aux méthodes de test européennes.
Le point essentiel est que les deux normes existent parce que leurs marchés nationaux ont développé des cultures de test différentes. Mais tous deux tentent de répondre à la même question : quelle force faut-il pour couper le gant ?
Niveaux de coupe ANSI/ISEA 105 : A1 à A9
Les tests de coupe ANSI/ISEA 105 sont effectués selon ASTM F2992 à l'aide d'une machine TDM-100. Une lame droite en carbure de tungstène est tirée sur le matériau du gant en un seul passage sous une charge calibrée. Le résultat est rapporté sous forme de force de coupe moyenne en grammes et attribué un niveau de A1 à A9. La dernière édition, ANSI/ISEA 105-2024, conserve la même structure A1-A9.
Force de coupe minimale requise pour chaque niveau de coupe ANSI/ISEA 105.
L'échelle grimpe rapidement. L'écart entre A4 et A5 est plus large que l'écart entre A3 et A4, alors comparez la valeur en grammes derrière le niveau, et pas seulement la lettre, lorsque vous évaluez des gants de différents fournisseurs.
| Niveau ANSI/ISEA 105 | Plage de force de coupe (grammes) | Applications typiques |
|---|---|---|
| A1 | 200 à 499 | Manutention légère, emballage |
| A2 | 500 à 999 | Découpe de caisses, assemblage léger |
| A3 | 1 000 to 1,499 | Pièces en métaux légers, tri |
| A4 | 1 500 to 2,199 | Estampage des métaux, manipulation du verre |
| A5 | 2 200 to 2,999 | Fabrication, arêtes vives |
| A6 | 3 000 to 3,999 | Fabrication lourde, tôlerie |
| A7 | 4 000 to 4,999 | Ferraille, estampage lourd |
| A8 | 5 000 to 5,999 | Verre, gros débris pointus |
| A9 | 6 000 and above | Risques de coupure extrêmes |
Faites correspondre le niveau à l’évaluation des risques. Les tâches légères s'installent sur A2 ou A3, la métallurgie générale sur A4 ou A5 et le recyclage ou l'emboutissage lourd sur A6 et supérieur. Choisir un niveau supérieur à celui exigé par le risque réduira la dextérité et augmentera la fatigue des mains pendant un quart de travail complet.
Pour le bracelet A5, l’équilibre entre résistance aux coupures et dextérité compte le plus. Un tricot de jauge 13 avec des fils à jauge fine maintient le mouvement des doigts naturel tout en respectant le seuil de 2 200 g.
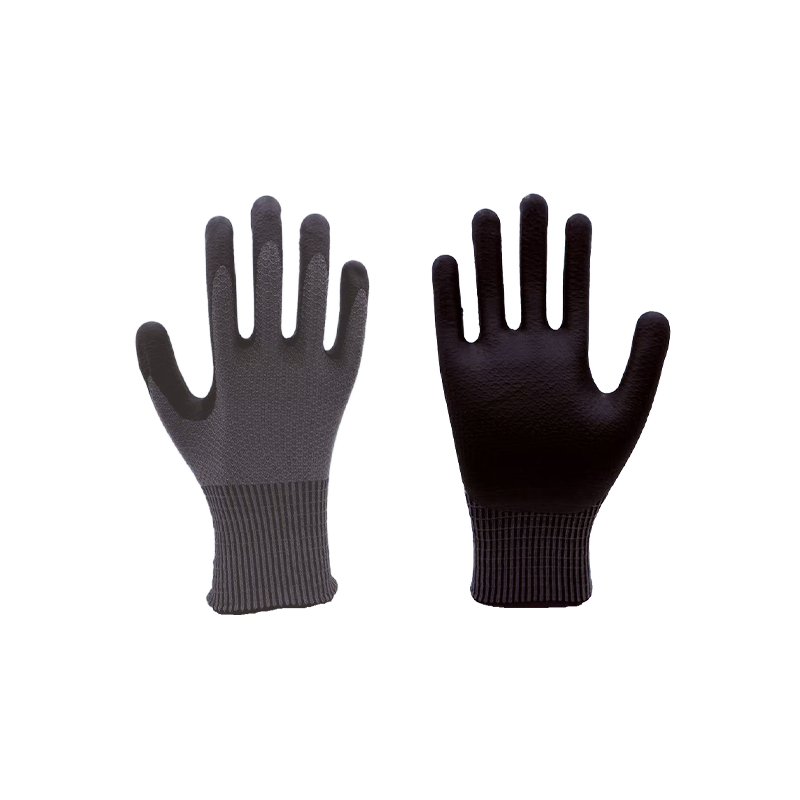 Gants résistants aux coupures A5 de calibre 13 avec revêtement en mousse de nitrile Ce gant de jauge 13 combine un tricot à motif litchi avec un revêtement en mousse de nitrile, atteignant une résistance aux coupures EN388 niveau E tout en préservant la flexibilité et l'adhérence. Sa texture douce et respectueuse de la peau convient aux tâches de précision et aux manipulations logistiques. Voir le produit →
Tests de coupure EN 388 : 2016 : test de coup, classement X et ISO 13997
Les tests de coupure EN 388 : 2016 utilisent une approche en deux parties. Tout d’abord, le test de coup utilise une lame circulaire qui se déplace d’avant en arrière sur le matériau sous une charge fixe de 5 N. Le nombre de cycles nécessaires à la découpe est comparé à un tissu de référence et le résultat devient un niveau de 1 à 5.
Le test du coup d’État a une limite connue. Les matériaux contenant de la fibre de verre, de l'acier inoxydable ou du polyéthylène à haut module (HPPE) peuvent émousser la lame circulaire avant qu'une coupe nette ne soit détectée. La norme impose alors un marquage X au lieu d'un chiffre. Un X ne signifie pas aucune protection contre les coupures ; cela signifie que la méthode coup n'est pas valide pour ce matériau et que le gant doit être à nouveau testé selon la norme ISO 13997.
La norme ISO 13997 est essentiellement la même technique TDM à lame droite utilisée dans ANSI/ISEA 105. Le résultat est rapporté en Newtons et converti en une lettre de A à F.
Un marquage EN 388:2016 complet est constitué de quatre chiffres et jusqu'à deux lettres. Chaque position décrit un risque mécanique distinct :
- Abrasion (chiffre 1)
- Couper : coup d'État (chiffre 2)
- Déchirure (chiffre 3)
- Crevaison (chiffre 4)
- Coupe : ISO 13997 (lettre 5)
- Impact (lettre 6)
La lecture du marquage complet est simple une fois que les positions sont claires. Prenons l'exemple de 4X43D : 4 est l'abrasion, X est le test de coupe par coup d'État, 4 est la déchirure, 3 est la perforation et D est le niveau de coupe ISO 13997. Si la deuxième position indique X, lisez toujours la lettre suivante comme étant la note de coupe.
| Lettre EN 388 | Force de coupe (Newtons) | Gramme-force approximatif |
|---|---|---|
| A | 2 à <5 | env. 204 à 510 g |
| B | 5 à <10 | env. 510 à 1 020 g |
| C | 10 à <15 | env. 1 020 à 1 530 g |
| D | 15 à <22 | env. 1 530 à 2 244 g |
| E | 22 à <30 | env. 2 244 à 3 060 g |
| F | 30 ans et plus | env. 3 060 g et plus |
ANSI/ISEA 105 vs EN 388 : comparaison directe
Lorsque les deux normes sont placées côte à côte, les principales différences résident dans la géométrie des pales, la charge et l’échelle de rapport.
| Caractéristique | ANSI/ISEA 105 | EN 388:2016 |
|---|---|---|
| Marché primaire | Amérique du Nord | L'Europe et de nombreuses régions du monde |
| Méthode de test de coupe | ASTM F2992, TDM-100 | Test de coup plus ISO 13997 |
| Type de lame | Carbure de tungstène droit | Lame circulaire / lame droite |
| Unité de résultat de coupe | Grammes de force de coupe | Rapport de cycle (1 à 5) ou Newtons (A à F) |
| Échelle de niveau de coupe | A1 à A9 | 1 à 5, X, plus A à F |
| Manipulation des lames émoussées | Le test à lame droite reste valable | Marquage X ; ISO 13997 requis |
| Abrasion, déchirure, perforation | Inclus dans la même norme | Inclus dans la même norme |
L'erreur la plus courante consiste à essayer de mapper les niveaux ANSI aux niveaux EN avec une simple table de conversion. Aucune conversion officielle n'existe, car les deux comités fixent des seuils sur des données de validation différentes. Même les tests avec lame droite ne sont similaires qu'en termes de type de machine, et ne sont pas juridiquement équivalents.
Les fabricants expédiant vers les deux marchés impriment souvent les deux marquages sur une seule étiquette, comme ANSI A5 et EN 388 4X43D. Lorsque vous voyez un double étiquetage, traitez l'étiquette comme un résumé et ouvrez le certificat de test lui-même avant de finaliser une spécification.
Comment choisir la norme et le niveau de coupe adaptés à votre travail
Commencez par le marché, puis le hasard. Si les gants doivent être achetés selon une spécification nord-américaine, exigez les niveaux ANSI/ISEA 105. S'ils entrent en Europe, spécifiez EN 388:2016 et exigez la lettre ISO 13997. Pour les achats mondiaux, demandez un article à double notation avec les deux marquages.
Faites ensuite correspondre la tâche à la plage de notation :
- Travaux légers : emballage, inspection, assemblage de petites pièces — ANSI A2 à A3 ou EN 388 ISO lettre B à C.
- Usage moyen : emboutissage des métaux, fabrication, manipulation du verre — ANSI A4 à A5 ou EN 388 ISO lettre C à D.
- Usage intensif : ferraille, acier lourd, déchiquetage, démolition — ANSI A6 à A9 ou EN 388 ISO lettre E à F.
Lorsque des risques d'impact sont également présents, ajoutez une protection contre les impacts au lieu de simplement passer à un niveau de coupe plus élevé. Un niveau de coupe plus élevé n’absorbe pas la force contondante.
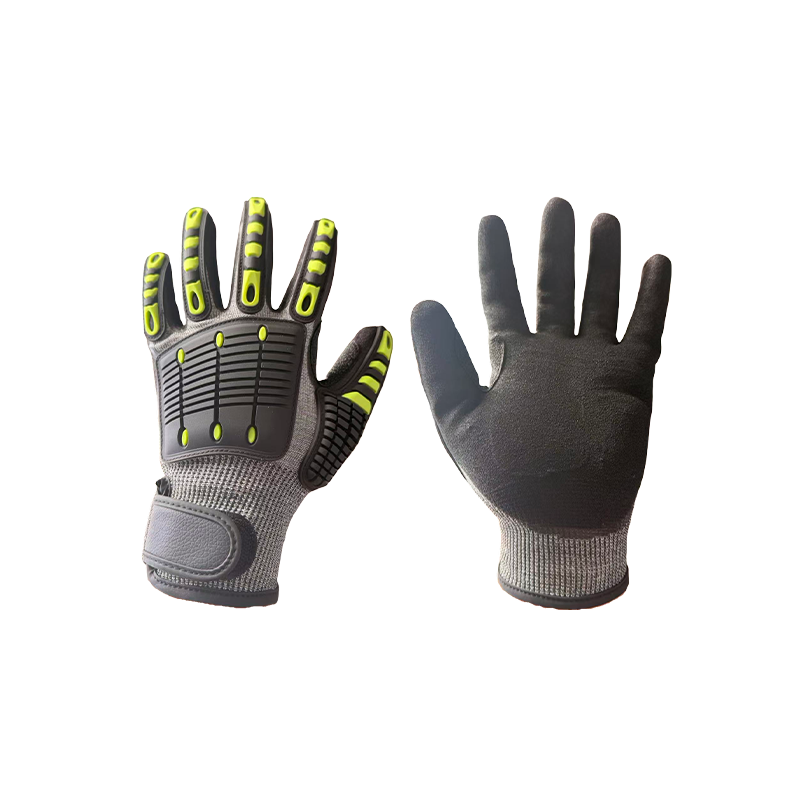 Gants A6 résistants aux coupures avec absorption des chocs TPR Doté d'une doublure de calibre 18 en fibre de tungstène pour une résistance aux coupures A6 de haut niveau, ce gant ajoute des bandes anti-impact TPR sur le dos et un rembourrage de paume absorbant les chocs. Il réduit les vibrations et convient aux opérations de travail des métaux et de sauvetage à haut risque. Voir le produit →
La transparence des fournisseurs est importante lors de la sélection. Un fabricant responsable partagera le rapport de test original, y compris la version standard, la charge de la lame et la valeur mesurée. Pour une vision plus large des pièges liés aux spécifications, lisez notre guide sur la façon de choisir des gants résistants aux coupures et des gants anti-coupures.
Protection contre les coupures pour l'avant-bras : protection des manches et des bras
Les risques de coupure ne s’arrêtent pas au poignet. Les bords métalliques, les panneaux de verre et les débris tranchants se déplacent rapidement contre l'avant-bras, c'est pourquoi un nombre croissant de programmes de sécurité spécifient des manches et des protège-bras résistants aux coupures en plus des gants.
La protection de l'avant-bras est classée selon les mêmes systèmes ANSI/ISEA 105 et EN 388 que les gants, donc la même logique de niveau s'applique. Dans les opérations de verre et d’emboutissage, un manchon de format A4 est un point de départ courant.
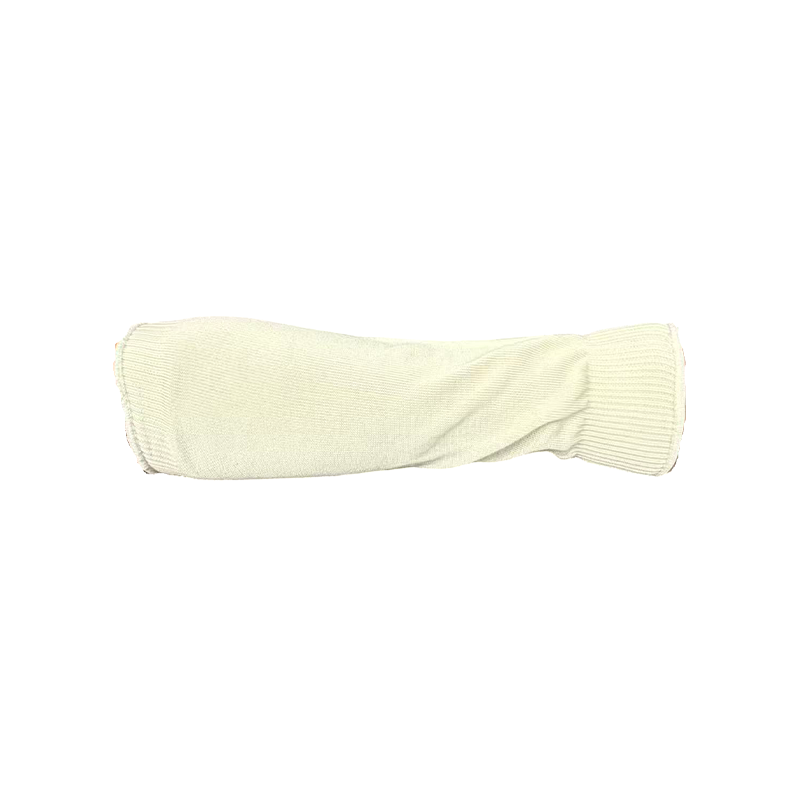
 Manchon de protection résistant aux coupures de niveau 5 de calibre 13 Cette manche allongée de 45 cm utilise un tricot de précision de calibre 13 et une structure entièrement élastique pour un ajustement parfait. Il offre une résistance aux coupures de qualité professionnelle pour la protection des bras dans le traitement des métaux, la manipulation du verre et l'entreposage. Voir le produit →
Faites correspondre la longueur du manchon à la zone de portée de l’opération et confirmez que le système de fermeture maintient le manchon en place lors de mouvements répétitifs.
Questions fréquemment posées sur les classifications de coupure ANSI et EN 388
Pouvez-vous convertir les niveaux ANSI A directement en niveaux EN 388 ?
Non. Il n'existe pas de conversion officielle entre ANSI/ISEA 105 et EN 388. Même les tests à lame droite sont similaires en termes de type de machine mais différents en termes de seuils et d'étalonnage. La seule comparaison sûre consiste donc à examiner les rapports de test originaux côte à côte.
Que signifie le X dans les tests de coupe EN 388 ?
Le X signifie que le test de coup d'État n'a pas pu être effectué car le matériau du gant a émoussé la lame circulaire avant qu'une coupure ne soit détectée. Lorsque vous voyez X, lisez la lettre ISO 13997, car il s'agit du véritable indice de coupe pour des matériaux tels que le HPPE, la fibre de verre et les fils renforcés d'acier.
ANSI A5 est-il identique à EN 388 niveau 5 ?
La norme EN 388 niveau 5 est issue du coup test et signifie que le gant a résisté au moins 20 fois aux cycles du tissu de référence sous une charge de 5 N. ANSI A5 signifie que le matériau a résisté à environ 2 200 g de force de coupe lors du test TDM. Ils mesurent différentes choses.
Ai-je besoin des deux évaluations sur le même gant ?
Seulement si le marché final l’exige. Les acheteurs nord-américains demandent généralement des niveaux ANSI ; Les acheteurs européens demandent la norme EN 388. Pour les lignes mondiales, le double étiquetage simplifie la distribution et permet d'éviter les erreurs lors de l'inspection des importations.
La protection contre les coupures ne peut pas être résumée en un seul niveau. ANSI/ISEA 105 et EN 388 décrivent le même risque sous différents angles de test, et connaître leur fonctionnement vous aide à spécifier le bon gant lors de la première commande.
Lorsque vous évaluez un gant, demandez le rapport de test sous-jacent et confirmez la version standard. Notre gamme de gants résistants aux coupures est organisée par niveaux de coupure ANSI de A2 à A8, et chaque liste de produits documente la classification applicable afin que vous puissiez faire correspondre le gant à votre évaluation des risques.
Si l'étiquette ou le rapport de test n'est pas clair, envoyez le danger documenté à votre fournisseur et demandez-lui quel niveau il recommande. Un fabricant fiable vous expliquera à la fois le numéro et la méthode de test qui le sous-tend.