

Lorsqu'un lot de gants résistants aux coupures tombe en panne sur la chaîne de production d'un client, le coût se limite rarement aux stocks rejetés. Les pertes de temps de production, les lacunes en matière de conformité en matière de sécurité et le fardeau du ressourcement s'additionnent rapidement. D'après notre travail en tant que fabricant de gants de protection exploitant notre propre usine à Rugao, dans le Jiangsu, la cause première de la plupart des échecs de livraison n'est pas une conception défectueuse des gants, mais un chaînon manquant entre un échantillon certifié et une expédition en volume. Un audit discipliné de l’usine de gants résistants aux coupures et un système de contrôle de qualité fonctionnel existent pour combler cette lacune. La conclusion est simple : auditez l’usine pour vérifier sa cohérence, et non pour un échantillon impressionnant.
Pourquoi un audit d'usine signifie plus qu'un test en laboratoire
Des normes telles que ANSI/ISEA 105 et EN 388 décrivent ce qu'un gant peut faire dans des conditions de laboratoire. Ils ne garantissent pas que les mille prochaines paires se comporteront de la même manière. Un audit d’usine répond à une autre question : ce fabricant peut-il répéter en volume les performances certifiées ?
Un audit structuré examine les procédures documentées, les enregistrements d'étalonnage des machines et les points d'inspection définis. Il révèle également comment l'usine réagit lorsque quelque chose ne correspond pas aux spécifications. Une installation qui pèse les gants pendant le tricot, par exemple, détecte la dérive de tension du fil avant qu'elle n'affecte les produits finis. Une installation qui ne teste qu'à la fin découvre des problèmes une fois que le matériel et la main d'œuvre ont déjà été dépensés.
Dans une usine bien gérée, les problèmes de qualité sont détectés très tôt. Le graphique ci-dessous montre une répartition typique des endroits où les défauts qui affectent finalement le gant fini sont détectés pour la première fois dans le flux de production.
Part des défauts de gants résistants aux coupures détectés pour la première fois à chaque étape d’inspection (schéma illustratif).
Domaines clés à couvrir lors d'un audit d'usine de gants résistants aux coupures
Un audit efficace retrace la chaîne de valeur, de la fibre au carton emballé. Les acheteurs doivent structurer la visite autour de quatre domaines principaux : la matière entrante, le tricot, le trempage ou l'enduction et l'inspection finale. Chaque domaine a ses propres critères d'acceptation et ses propres modes de défaillance.
| Domaine de vérification | Points de vérification | Impact sur la production |
|---|---|---|
| Entrant material | Type et denier de fibre, enregistrements de lots de composés de revêtement, certificats de fournisseurs | Les changements de substitution de fil réduisent les performances même lorsque l'étiquette reste la même |
| Tricot process | Jauge de la machine, densité des points, intervalles d'échantillonnage du poids des gants | Une légère dérive de tension affecte l'intégrité du gant sans couture et le score de coupe final |
| Trempage ou revêtement | Viscosité de la boue, temps de séjour, profil de température du four, durée de durcissement | Revêtement thickness and adhesion drive grip, abrasion, and measured cut performance |
| Finale inspection | Échantillonnage de résistance aux coupures, contrôles dimensionnels, inspection visuelle et d'étiquetage | Confirme le comportement du lot avant l'emballage et l'expédition |
Le rapport d'audit doit enregistrer ce qui a été observé à chaque porte, et pas seulement si l'usine dispose d'un manuel qualité. L'épreuve pratique est simple : l'opérateur de chaque station peut-il décrire les critères d'acceptation sans lire une affiche murale ?
Normes de résistance aux coupures : ce que l'audit doit confirmer
La résistance aux coupures n’est pas un simple chiffre. Les acheteurs nord-américains se fient à la norme ANSI/ISEA 105, qui classe les performances de A1 à A9. Les acheteurs européens utilisent la norme EN 388, qui présente une échelle numérique allant du niveau 1 à 5. Les deux systèmes utilisent des principes de test différents, de sorte qu'un gant qui fonctionne bien selon une norme peut se comporter différemment selon l'autre. L'audit doit confirmer la norme selon laquelle l'usine est certifiée et si le rapport de test couvre la ligne de production actuelle.
| Aspect | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Échelle de niveau de coupe | A1 à A9 | Niveau 1 à 5 |
| Principe du test | Tomodynamomètre, mesure les grammes de force de coupe | Test de coup d'État, mesure l'indice de coupe par rapport à une lame en rotation |
| Spécification industrielle commune | A4 à A6 pour la manipulation du métal et du verre | Niveau 3 à 5 pour une exposition comparable |
| Couverture du rapport | Paume et parfois gant complet | Plusieurs échantillons provenant de différentes zones de gants |
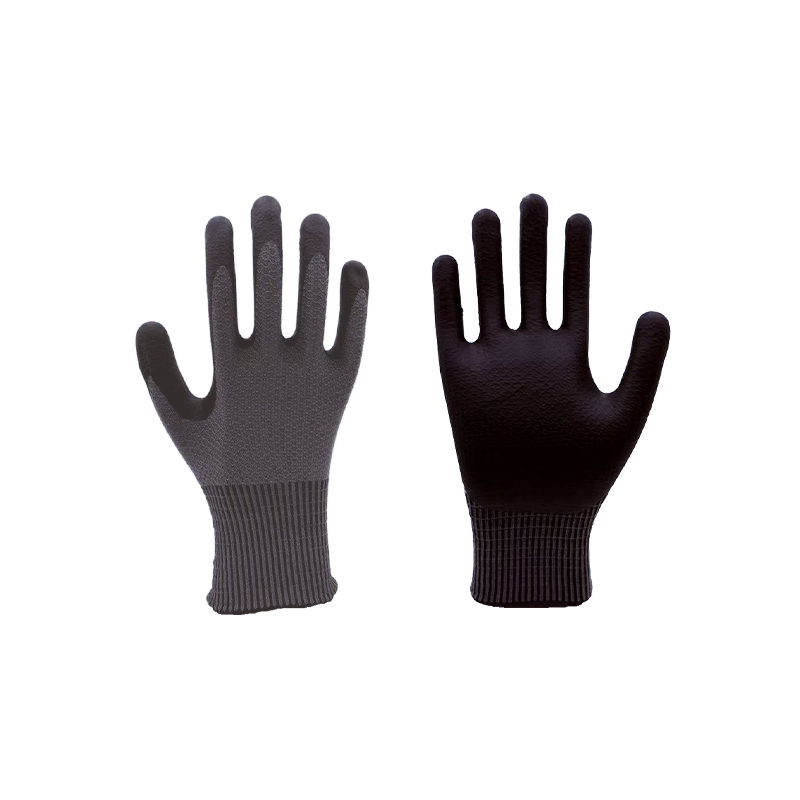
Lorsqu'une spécification exige une résistance aux coupures A5, l'usine doit être en mesure de présenter des rapports de tests de la même ligne de production auditée, et pas seulement un échantillon envoyé à un laboratoire des mois plus tôt. Un bon exemple de ce niveau est le gant gris A5 haute performance résistant aux coupures, calibre 13, un article phare de notre propre gamme. Avant de verrouiller une spécification, les acheteurs doivent également comprendre la différence entre la terminologie résistante aux coupures et résistante aux coupures, un sujet abordé dans notre guide de l'industrie .
 Gants résistants aux coupures haute performance gris A5 de calibre 13 Ce gant tricoté à motif litchi avec revêtement en mousse de nitrile offre une protection contre les coupures EN388 niveau E, équilibrant flexibilité, adhérence et résistance à l'usure pour les tâches de précision et de logistique. Voir le produit →
Points de contrôle qualité tout au long du flux de production
Le contrôle qualité dans une usine de gants résistant aux coupures doit être une séquence d’étapes et non un seul test final. Les points de contrôle suivants constituent le minimum pour une chaîne d’approvisionnement fiable :
- Inspection des matériaux entrants : vérifiez le type de fibre, le denier et le composé de revêtement par rapport aux spécifications d'achat.
- Échantillonnage du processus de tricotage : mesurez le poids des gants et la densité des points à intervalles fixes pour détecter la dérive de la machine.
- Vérifications de l'application du revêtement : surveillez la viscosité de la boue, le temps de trempage et la température de durcissement.
- Tests de résistance aux coupures : analysez régulièrement des échantillons de production par rapport à la norme pertinente.
- Vérification des dimensions et des coutures : vérifiez la longueur, le style de poignet et toutes les constructions de coutures.
- Inspection visuelle finale et emballage : trier les gants défectueux et confirmer l'exactitude de l'étiquette.
Chaque porte doit avoir un plan d'échantillonnage défini. Une usine qui teste une paire par lot n’effectue pas de contrôle qualité ; c'est accomplir un geste. Le tableau ci-dessous montre la répartition typique des défauts observés lors de l'inspection finale dans la production de gants enduits résistants aux coupures.
- Revêtement voids 30%
- Écart dimensionnel 25 %
- Défauts de point ou de tricot 20%
- Contamination superficielle 15 %
- Autres 10 %
Qualité du revêtement et de la finition : la seconde moitié de l'histoire
Le revêtement de la paume différencie souvent un gant qui est simplement résistant aux coupures d'un gant pratique à porter pendant toute une journée de travail. La chimie du revêtement, la viscosité, le temps de séjour et le profil de durcissement influencent tous l'adhérence, la résistance à l'abrasion et les performances de coupe finales mesurées. L'audit doit vérifier que ces paramètres sont documentés pour chaque produit et suivis dans le dossier de production.
Pour les applications combinant l'exposition de la lame avec des surfaces rugueuses ou des pièces huileuses, la stratégie de revêtement modifie la rentabilité du gant. Notre gant abrasif entièrement immergé résistant aux coupures en est un exemple pertinent : le fil de base HPPE fournit l'indice de coupe, tandis que le revêtement abrasif assure la durée de vie. Si l’application du revêtement n’est pas contrôlée, l’acheteur hérite d’un gant qui tombe en panne dès le début de son service.
 Gants abrasifs entièrement immergés résistants aux coupures Un gant givré de calibre 15 entièrement trempé combinant HPPE, fibre de verre et polyester pour une résistance aux coupures A4 et à l'abrasion de niveau 4, adapté à la manipulation de surfaces huileuses ou rugueuses. Voir le produit →
Drapeaux rouges lors d’un audit d’usine de gants résistants aux coupures
- Étiquettes qui répertorient une norme de certification sans rapport de test correspondant à la ligne de production réelle.
- Pas de traçabilité des lots : l'usine ne peut pas relier un lot fini à ses enregistrements de matières entrantes.
- Stations d’inspection sans critères de réussite ou d’échec définis.
- Paramètres de revêtement ajustés par l'expérience de l'opérateur plutôt que par les paramètres de processus documentés.
- Équipement de test de coupe qui n’a jamais été calibré ou qui ne dispose pas de registres d’étalonnage.
- Différentes réponses sur la fréquence d'échantillonnage de la part du personnel de vente, de production et de qualité.
Un seul drapeau rouge ne disqualifie pas nécessairement une usine, mais deux ou plusieurs doivent être traités comme un signal d’avertissement clair.
Quand l’audit révèle une capacité de fabrication avancée
Les acheteurs qui ont besoin d’une protection supérieure à A5 recherchent souvent des fils composites, une protection contre les chocs ou un renfort de paume multicouche. Ces constructions ajoutent de la complexité au tricot, au moulage et à l'inspection. L'audit doit examiner la manière dont l'usine gère cette complexité, car la même discipline s'applique aux produits plus simples.
Les gants A6 résistants aux coupures avec absorption des chocs TPR, par exemple, nécessitent une étape de moulage et un contrôle visuel de l'alignement des coussinets après assemblage. Si une usine démontre une production contrôlée à ce niveau de complexité, sa gamme de gants de base résistant aux coupures suivra probablement la même discipline de qualité.
 Gants absorbant les chocs TPR résistants aux coupures A6 Doté d'une doublure de calibre 18 avec fibre de tungstène pour une résistance aux coupures A6, de bandes d'impact TPR et d'un rembourrage de paume, ce gant convient aux opérations de travail des métaux et de sauvetage à haut risque. Voir le produit →
Un audit n’est pas un événement ponctuel. Après un audit réussi, l’acheteur et l’usine doivent se mettre d’accord sur la fréquence d’échantillonnage, les normes de documentation et les canaux de communication. Cette boucle de contrôle qualité continue est ce qui transforme une bonne usine en un fournisseur fiable.
Nous suivons ce principe sur nos propres lignes de production dans le Jiangsu et accueillons les acheteurs qui souhaitent vérifier eux-mêmes le processus. Si vous avez des questions sur nos procédures de test ou si vous souhaitez discuter d'un plan d'audit, notre équipe est joignable via le page de contact .
Foire aux questions
Quelle est la différence entre un audit d’usine et une inspection qualité ?
Un audit évalue le système global de l'usine : procédures, documentation, traçabilité et contrôle des processus. Une inspection vérifie qu'un lot spécifique répond aux spécifications convenues. Les deux sont nécessaires pour un approvisionnement fiable en gants résistants aux coupures.
À quelle fréquence une usine de gants résistant aux coupures doit-elle être auditée ?
Au minimum, une fois par an pour un fournisseur établi, et avant la première commande importante pour un nouveau fournisseur. Un changement de ligne majeur, une acquisition ou un taux de non-conformité élevé devrait déclencher un audit supplémentaire.
Un audit d’usine garantit-il que chaque gant est résistant aux coupures ?
Aucun audit ne peut garantir chaque unité. Un audit bien mené réduit les risques en vérifiant que le processus de production est performant, que l'équipement est calibré et que le plan d'échantillonnage est suffisamment agressif pour détecter la dérive avant expédition.
Quel niveau de résistance aux coupures dois-je spécifier pour la manipulation du métal ?
Pour la tôlerie légère et l'assemblage général, le A4 au A5 est une gamme courante. Pour les estampages lourds, la manipulation du verre et les bords exposés et coupants, le format A6 et supérieur est plus approprié. L'audit doit vérifier que la méthode de test de l'usine correspond à votre niveau cible.