

Un acheteur ouvre un carton de gants ANSI A5 et effectue une vérification toutes les cinq minutes. Trois paires passent ; le quatrième indique environ 1 700 grammes de force de coupe. La fiche technique indiquait A5 – environ 2 200 g et plus. Alors, le gant est-il mauvais ou le test est-il correct ?
Chez un fabricant qui gère sa propre recherche et développement et son propre laboratoire, la réponse est généralement ni l’un ni l’autre. La résistance aux coupures est une plage, pas un nombre fixe, et le seul moyen fiable de maintenir un lot de production dans cette plage est de contrôler le fil, le tricot, l'enduction et la ligne de trempage, puis de vérifier le gant fini avec des tests calibrés sur chaque lot - pas une seule fois, au stade de l'échantillonnage.
Cette différence est ce qui sépare deux fournisseurs qui impriment tous deux « A5 » sur une boîte. On a testé un prototype il y a deux ans. L’autre sait pourquoi le nombre bouge, jusqu’où il peut se déplacer avant qu’un lot ne soit rejeté et quoi ajuster sur la ligne lorsqu’il le fait. Voici comment fonctionnent réellement les tests, où se situent les tolérances et ce qu'il faut demander avant d'approuver une spécification.
Ce que mesurent réellement les indices de coupure et d’abrasion
Deux méthodes de test de coupe dominent et ne sont pas interchangeables. ANSI/ISEA 105, la norme américaine, utilise ASTM F2992 avec une lame droite TDM-100 et indique la force nécessaire pour couper l'échantillon en grammes, triée en niveaux A1 à A9. La norme européenne EN 388:2016 conserve l'ancien test coupé pour les matériaux à faible performance, mais passe à l'essai à lame droite ISO 13997 pour les fils hautes performances, rapportant les niveaux A à F, de 2 N à 30 N et plus.
Étant donné que la géométrie de la pale et l'application de la charge diffèrent, les deux échelles ne peuvent pas être converties avec une formule. A5 se situe à peu près dans le même voisinage que le niveau EN E sur de nombreuses constructions en aramide et HPPE, mais la cartographie change en fonction du mélange de fils, du poids de la doublure et du revêtement. Traitez n'importe quelle table de conversion comme une estimation, jamais comme une affirmation.
Au sein du laboratoire, trois variables déterminent l’essentiel de la propagation :
- Fil et jauge. Une doublure en aramide de calibre 13 et une doublure en HPPE de calibre 18 peuvent toutes deux atteindre A5 tout en se comportant complètement différemment dans la main. Un calibre plus fin achète généralement de la dextérité ; les doublures plus lourdes achètent la durabilité.
- Revêtement. Le nitrile, le latex et le PU changent d'adhérence, de durée de vie à l'abrasion et de performance sur sol mouillé, de sorte que le test de coupe doit être répété sur le gant enduit, et pas seulement sur la doublure nue.
- Préparation des échantillons. Un coupon plat découpé dans la paume n’est pas le même objet qu’un gant tridimensionnel. L'entrejambe du pouce et le bout des doigts, là où le tricot est étiré et plus fin, sont généralement les points les plus faibles - et les endroits les plus susceptibles d'être coupés lors d'un travail réel.
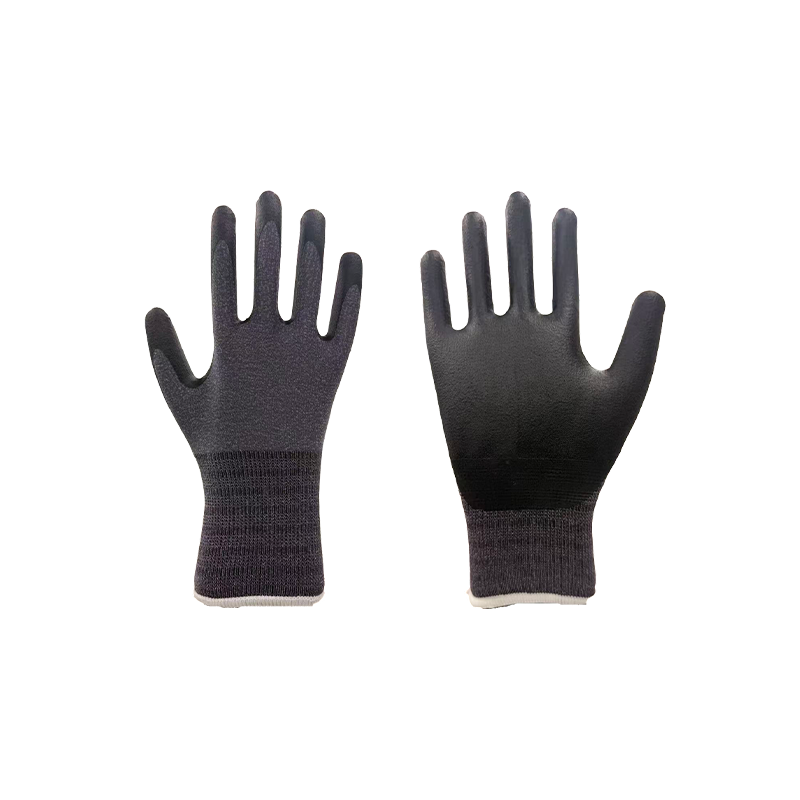
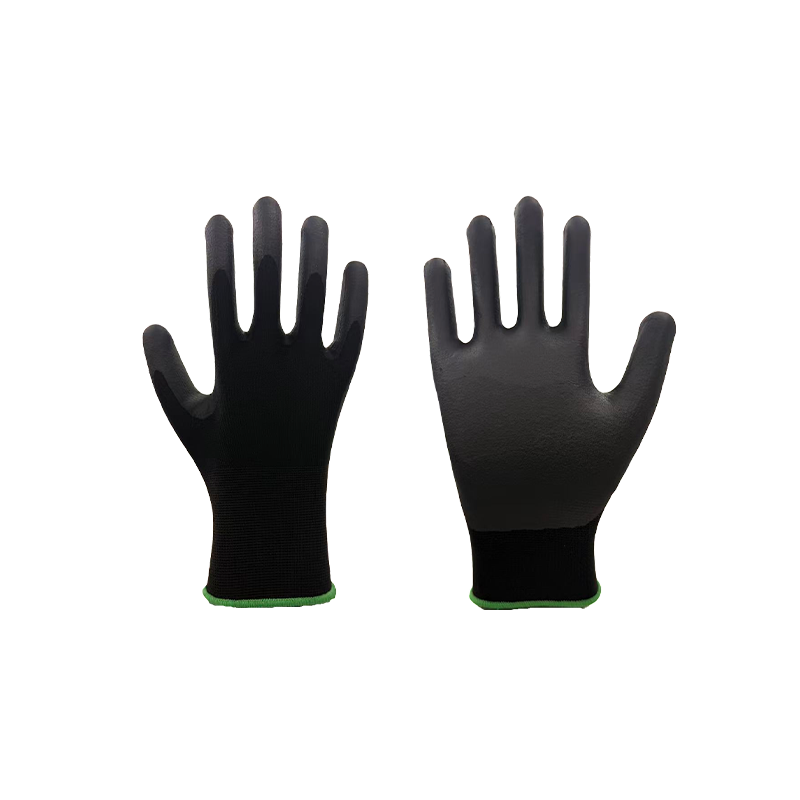
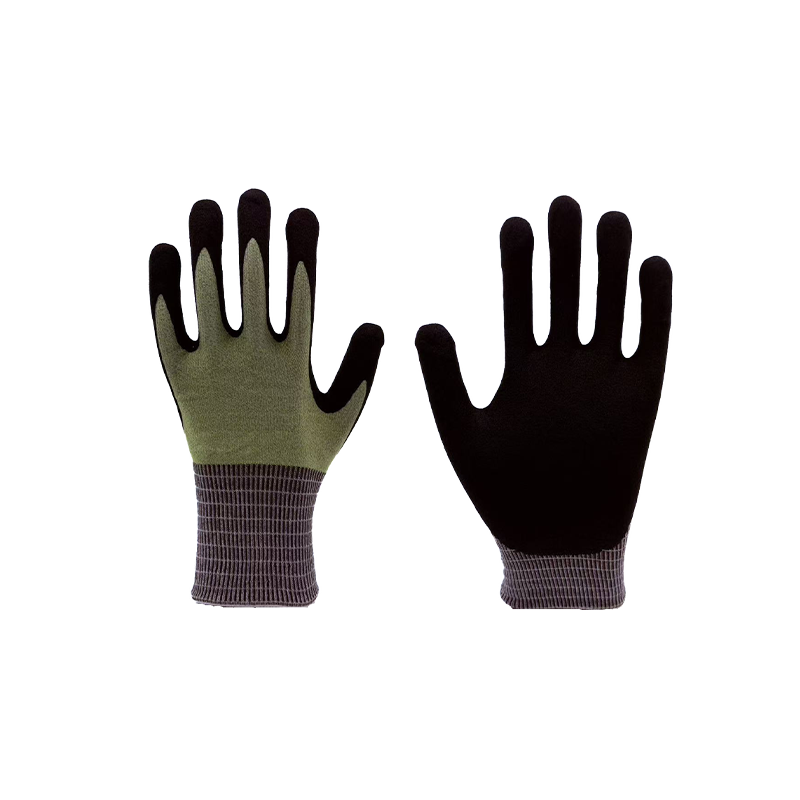 Gants résistants aux coupures A5 gris de calibre 18 Examinez ce gant gris A5 résistant aux coupures de calibre 18 lorsque vous comparez les options de protection mécanique ; les détails visibles couvrent uniquement l'identité et la demande du produit, et non les spécifications complètes. Voir le produit →
L'abrasion, la déchirure et la perforation vivent dans le même rapport EN 388. L'abrasion est comptée en cycles jusqu'à percée sur une roue Taber (niveaux 1 à 4, de 100 à 8 000 cycles), la déchirure est mesurée en newtons et la perforation en newtons à l'aide d'une sonde standardisée. À eux seuls, ils semblent mineurs ; ensemble, ils décident si un gant survivra à une journée de travail ou à une semaine.
Du résultat de laboratoire aux spécifications de production : où se situent les tolérances
Un prototype réussi est le début du travail, pas la fin. Le résultat réel de la R&D est une spécification écrite qu'une ligne de production peut contenir : mélange de fibres et nombre de fils, calibre d'aiguille, densité de point, poids de doublure en grammes par mètre carré, profondeur d'immersion, prise de revêtement par paire, température et temps de durcissement, et plage d'épaisseur de paume.
Vient ensuite la pièce que les acheteurs voient rarement : la liste des éléments qui peuvent modifier le numéro une fois la spécification signée :
- Variation des lots de fils. Deux fournisseurs peuvent tous deux expédier du « HPPE » avec une ténacité différente. L'inspection à l'arrivée avec des échantillons de fil retenus détecte ce produit avant qu'il n'atteigne les aiguilles.
- Usure des aiguilles et densité des points. Un tricot légèrement lâche réduit le nombre d'extrémités de fibres par unité de surface et produit une baisse mesurable des performances.
- Profondeur d'immersion et poids du revêtement. Un bain de nitrile plus profond améliore la résistance à l'abrasion et l'adhérence, mais ajoute du poids, réduit la dextérité et modifie le comportement du gant lorsqu'il est mouillé.
- Durcissement et humidité. Le revêtement sous-durci reste collant ; les doublures trop séchées deviennent cassantes. L'humidité de stockage à elle seule peut modifier sensiblement le résultat d'une coupe.
- Géométrie des gants. La longueur, la largeur de la paume et l'angle du pouce sont des tolérances dimensionnelles et déterminent l'ajustement, ce qui détermine la durée pendant laquelle une personne porte réellement le gant, une variable de sécurité qu'aucun test au banc ne capture.
C'est pourquoi les usines disciplinées testent à trois points : le fil entrant, les premiers échantillons de la ligne et les lots finis avant expédition. Le point médian est celui où la plupart des problèmes sont résolus à moindre coût ; le dernier point est celui où ils cessent d'être le problème du client.
Testers chimiques, thermiques et d'impact : la moitié la plus lente d'un laboratoire de gants
La protection contre les coupures retient l'attention, mais les tests chimiques et thermiques prennent plus de temps, coûtent plus cher et donnent lieu aux affirmations les plus souvent mal interprétées.
La résistance chimique selon EN ISO 374-1 concerne la perméation et non les éclaboussures. Un échantillon est monté dans une cellule, le produit chimique de test est appliqué d'un côté et le laboratoire mesure le temps nécessaire pour qu'il devienne détectable de l'autre côté. Le type A exige cette performance contre au moins six produits chimiques avec un temps de pénétration de 30 minutes ou plus ; Le type B en a besoin de trois ; Tapez C, un. Un test de dégradation distinct vérifie si le matériau change physiquement après contact.
Deux avertissements pratiques s’appliquent. La perméation est mesurée à une température contrôlée, généralement autour de 22 à 23 degrés Celsius, et les temps de passage diminuent à mesure que la température augmente. Et un mélange de solvants n'est pas identique à ses composants individuels, donc une classification de type A pour six produits chimiques nommés ne couvre pas automatiquement le mélange utilisé par votre processus.
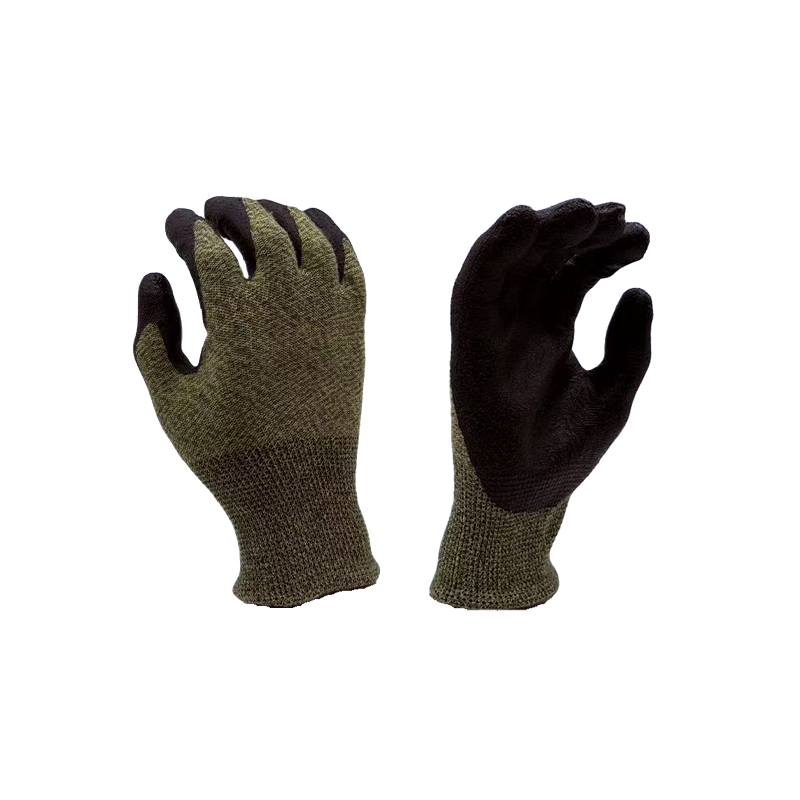 Gamme de gants de protection chimique de type A Explorez les gants de protection chimique de type A, notamment en néoprène aramide de calibre 13 et en PU à base d'eau, pour les tâches de fabrication chimique, pétrochimique et de laboratoire. Voir le produit →
Les tests thermiques conformes à la norme EN 407 rapportent jusqu'à six propriétés distinctes, notamment le temps de post-flamme, la chaleur de contact à 100, 250, 350 et 500 degrés Celsius, la chaleur convective, la chaleur radiante et les éclaboussures de métal en fusion. Un seul gant est rarement solide sur les six. Les tests d'impact selon ANSI/ISEA138 classent la protection dorsale en trois niveaux en fonction de la force transmise maximale mesurée au niveau des jointures et des doigts, ce qui signifie que la géométrie du coussinet compte autant que l'épaisseur du coussinet.
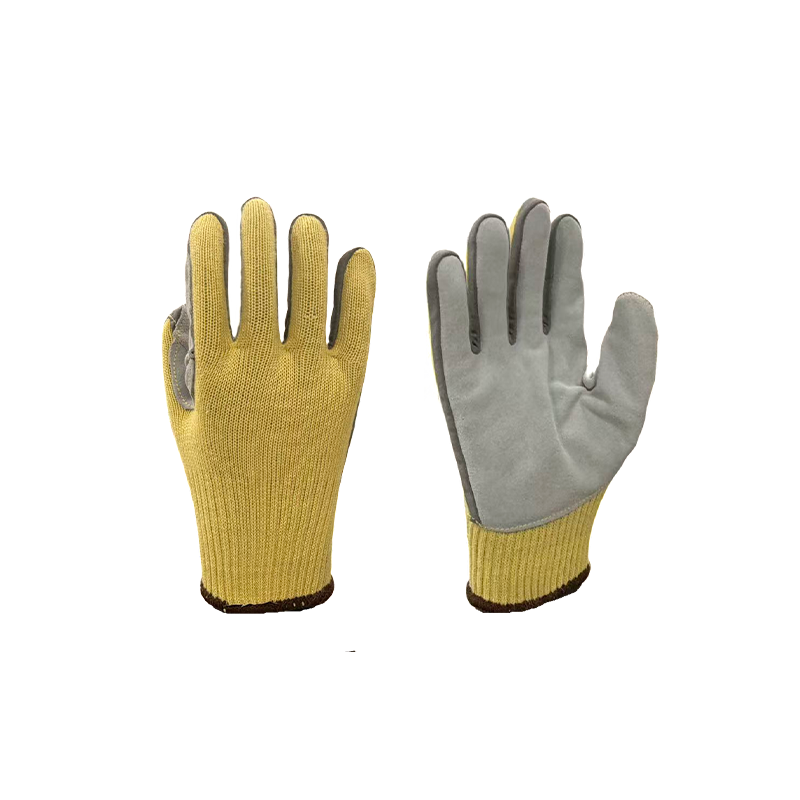
 Gants de protection thermique ignifuges et résistants aux coupures Passez en revue ce gant ignifuge et résistant aux coupures parmi les options de protection thermique ; La norme EN 407 détaillée et les spécifications de résistance aux coupures ne sont pas présentées. Voir le produit →
Tests de gants, normes et ce qui fait bouger les chiffres
Lorsque vous comparez deux fiches techniques, comparez la méthode ainsi que le résultat. Le tableau ci-dessous répertorie les tests qui apparaissent le plus souvent sur une fiche technique de protection des mains et les variables qui changent discrètement le résultat.
| Test | Norme de référence | Ce qui est rapporté | Ce qui fait généralement bouger le résultat |
|---|---|---|---|
| Résistance aux coupures | ASTM F2992 (TDM-100) et ISO 13997 | Force en grammes (A1 à A9) ou en newtons (A à F) | Usure de la lame, tension de l'échantillon, lot de fil, humidité dans l'échantillon |
| Abrasion, déchirure, perforation | EN 388:2016 | Cycles de percée, force de déchirure, force de perforation | Épaisseur du revêtement, grain de roue, préparation des coupons |
| Perméation chimique | EN ISO 374-1 | Temps de pénétration par produit chimique, type A, B ou C | Température, mélanges, épaisseur des échantillons et emplacement |
| Chaleur et flamme | EN 407 | Temps de post-flamme, chaleur de contact en degrés Celsius, résistance aux éclaboussures | Poids du tissu, humidité, cycles de lavage |
| Impact | ANSI/ISEA 138 | Force transmise maximale, niveaux 1 à 3 | Géométrie du coussinet, jointure frappée, température |
| Contrôle qualité visuel et dimensionnel | Échantillonnage ISO 2859-1 | Taux de défauts, longueur, épaisseur de la paume | Plan d'échantillonnage, jauge de mesure, qui mesure |
Que demander avant d'approuver une spécification de gant
Une courte liste de questions vous indiquera dans un seul e-mail si la R&D d'un fournisseur est réelle :
- Le niveau signalé a-t-il été mesuré sur le gant fini et enduit ou sur la doublure nue ?
- Laboratoire interne ou tiers, et lequel ? Les tests en interne permettent une itération rapide ; un étranger accrédité le confirme de manière indépendante. Les fabricants puissants utilisent les deux.
- Combien d’échantillons, sur combien de lots de production, et testés à quelle date ?
- Pouvez-vous voir les enregistrements d'étalonnage : nombre de lames sur le testeur de coupe, date d'étalonnage de la cellule de pesée, conditionnement des échantillons avant les tests ?
- Les échantillons conservés sont-ils conservés par numéro de lot et pendant combien de temps ?
- Quels nouveaux tests sont déclenchés par un changement : nouveau fournisseur de fil, nouveau calibre d'aiguille, nouvelle ligne de trempage, nouveau profil de durcissement ?
- Quel niveau d'acceptation est appliqué aux défauts visuels et dimensionnels, et qui signe le rapport préalable à l'expédition ?
Si vous êtes encore en train de définir la spécification elle-même, ce guide sur choisir des gants résistants aux coupures parcourt plus en détail les niveaux correspondant aux tâches.
FAQ
Un gant peut-il supporter à la fois un niveau de coupe ANSI et un niveau de coupe EN ?
Oui, et c'est le cas de nombreux revêtements haute performance, mais ce sont des résultats distincts issus de méthodes distinctes. Demandez à quelle norme appartient chaque numéro avant de le comparer avec un autre produit.
Un niveau de réduction plus élevé est-il toujours préférable ?
Non. Des niveaux plus élevés signifient généralement des doublures plus lourdes, des revêtements plus épais et moins de dextérité, et la dextérité décide si le gant est porté ou non. La résistance aux coupures ne dit rien non plus sur la perforation, la perméation chimique ou la chaleur.
À quelle fréquence un lot de production doit-il être retesté ?
Pour les réclamations liées aux produits chimiques et à la chaleur, le nombre par lot constitue la base de référence sûre. Pour la coupe, par lot ou par lot défini, il est courant, plus un nouveau test chaque fois que les paramètres de fil, d'épaisseur, d'enduction ou de durcissement changent.
Pourquoi deux gants portant la même étiquette A5 sont-ils si différents ?
Parce que l'étiquette décrit une propriété mesurée. Le poids, le calibre, le matériau de revêtement, la profondeur d'immersion et le dimensionnement du revêtement varient tous indépendamment - et c'est ce que ressentent les opérateurs après quatre heures d'utilisation.
Où les tests s'intègrent dans l'usine
Un laboratoire n’est utile que s’il se trouve à côté de la chaîne de production. Le fabricant à l'origine de ce site produit des protections pour les mains à Rugao, dans le Jiangsu, depuis 2010 et opère depuis 2013 comme une organisation intégrée de recherche, de production, d'inspection qualité et d'après-vente, sur un site de 10 000 mètres carrés comprenant 4 500 mètres carrés d'espace de production et un laboratoire interne. La gamme s'étend de la protection contre les coupures ANSI A2 à A8 en passant par les gants trempés, mécaniques, thermiques et chimiques, ainsi que les manches et la protection des bras, de sorte qu'une spécification peut être satisfaite à partir d'une seule source plutôt que d'être assemblée à partir de plusieurs.
Le site est situé dans le delta du fleuve Yangtze, près de Shanghai, ce qui permet de réduire les expéditions d'échantillons et les cycles de vérification par des tiers. Si vous souhaitez voir comment un niveau de coupe, un revêtement ou une réclamation chimique spécifique peut être satisfait, demander un devis avec les détails de votre candidature et les normes que vous devez satisfaire.